


Kratak odgovor: Ne, a razlika se vidi u cijeni vašeg dijela
Aluminijska legura i lijevani aluminij nisu dva naziva za jedan materijal. Aluminijska legura opisuje kemiju: aluminij plus namjerni dodaci silicija, magnezija, bakra, cinka, mangana ili željeza. Lijevani aluminij opisuje način oblikovanja: ta je legura otopljena, ubrizgana ili izlivena u kalup i očvrsnuta u obliku. Svaki lijevani aluminijski dio je aluminijska legura, ali veliki dio aluminijskih legura se uopće ne lijeva. Ekstrudirani profili, valjani limovi, otkovci i dijelovi izrađeni od gredica također su aluminijske legure i ponašaju se drugačije na načine koje bi vaš crtež već trebao predvidjeti.
Ovdje zabuna postaje skupa. Kupac upisuje 6061-T6 u okvir za materijal u Zahtjevu za ponudu za kućište s rashladnim rebrima i stijenkom od 1,2 mm. Maskirni lijev čita kovanu oznaku, svejedno navodnike, a razgovor o poroznosti, istezanju i toplinskoj obradi počinje tri tjedna kasnije. Ili se dogodi obrnuto: inženjer čuje da je lijevani aluminij slabiji i specificira kovani nosač za dio koji bi dobro dizajnirani lijev pod pritiskom dao otprilike upola jeftinije, s daleko više slobode u pogledu geometrije.
Praktično pravilo je jednostavno. Odaberite leguru zbog okoliša i opterećenja koje će dio imati. Odaberite postupak lijevanja zbog geometrije, debljine stjenke i godišnjeg volumena. Ostatak ovog članka obrađuje obje polovice te odluke s brojevima koji se zapravo pojavljuju na crtežima i citatima.
| Pojam | Ono što opisuje | Tipične oznake | Gdje se donosi odluka |
|---|---|---|---|
| Aluminijska legura | Kemija materijala: aluminij plus silicij, magnezij, bakar ili cink | 6061-T6, 5052-H32, A380.0, ADC12 | Specifikacija materijala na crtežu |
| Lijevani aluminij | Put oblikovanja: talina skrućena unutar kalupa | A356-T6 lijevano u pijesku, kućište A380 lijevano pod pritiskom | Izbor procesa i alata |
| Kovani aluminij | Put oblikovanja: valjani, ekstrudirani ili kovani | 6061 ekstruzija, 7075 ploča, 5052 lista | Izbor procesa i redoslijed mlina |
| Komercijalno čisti aluminij | Osnovni metal bez namjernih dodataka legure | 1050, 1100 | Rijetko se navodi za strukturne dijelove |
Aluminijska legura je obitelj materijala, lijevani aluminij je put oblikovanja
Komercijalno čisti aluminij je mekan, otprilike 90 MPa vlačne čvrstoće, i gotovo nikada nije pravi odgovor za strukturni odljev. Legiranje to mijenja. Silicij dodan u količini od 7 do 12 posto daje talini fluidnost za popunjavanje tankih šupljina i otpornost na vruće trganje što omogućuje da se dio ohladi bez pucanja. Bakar i magnezij povećavaju čvrstoću i tvrdoću. Željezo, koje se inače tretira kao nečistoća, namjerno se tolerira u legurama za tlačni lijev jer smanjuje lemljenje i lijepljenje.
A380 pokazuje kako legura za lijevanje obavlja nekoliko poslova odjednom. Sadrži oko 8,5 posto silicija, 3,5 posto bakra i oko 1 posto željeza. Silicij osigurava fluidnost, bakar osigurava tvrdoću i obradivost, a željezo sprječava da se talina sama zavari na površinu matrice. Kovana legura kao što je 6061 ide u drugom smjeru: otprilike 0,6 posto silicija, 1,0 posto magnezija i 0,28 posto bakra, jer kovane legure moraju preživjeti valjanje i ekstruziju bez pucanja, i zato što visoka količina silicija čini obradu sporom i abrazivnom.
Posljedica proizvodnje je sljedeća. Ako je dio dizajniran s debljinom stjenke, radijusom i gazom koji odgovaraju lijevanju pod pritiskom, legura za lijevanje može odgovarati kovanoj leguri u vlačnoj čvrstoći na papiru. Ono što se razlikuje je kako dio ne radi. Tlačno lijevano kućište A380 obično se izduži 3 do 4 posto prije nego što se slomi, dok se dio 6061-T6 izduži 8 do 12 posto. Ako se vaš dizajn oslanja na to da se dio savija i apsorbira energiju, a ne na pucanje, taj razmak je važniji od glavnog broja vlačne čvrstoće na podatkovnoj tablici.
Dva sustava numeriranja, jedna uobičajena zabuna
Aluminijske oznake dolaze iz dvije grane istog standarda, a grane nisu međusobno zamjenjive. Kovane legure koriste četiri znamenke, od 1xxx do 8xxx, gdje prva znamenka identificira glavni legirajući element, a slijedi temperament s crticom: 6061-T6, 5052-H32, 7075-T651. Lijevane legure koriste tri znamenke plus decimalu, a Aluminijska udruga dodaje slovo kada je kemijski sastav izmijenjen: A380.0, A360.0, A356.0, A413.0. Prva znamenka još uvijek označava obitelj legura, ali zadnje dvije znamenke su registracijski brojevi, a ne sastavi koje možete potražiti u kovanoj tablici.
Karta međunarodnih sustava samo približno. ADC12 je japanski stupanj lijevanja pod pritiskom blizak A383. EN AC-46000, napisan kao AlSi9Cu3(Fe), europski je rođak A380. Kada crtež nosi jednu oznaku, a citat se vraća s drugom, tražite raspon kemijskog sastava umjesto imena. Dvije legure koje dijele obiteljsko ime mogu se razlikovati za dva postotna boda bakra, a taj pojedinačni element je razlika između kućišta koje se eloksira u postojanu sivu boju i onog koje izlazi mrljasto i mrljasto.
Signalni znak pomiješanog upita je kovana oznaka koja se nalazi u zahtjevu za ponudu za lijevanje pod pritiskom. To obično znači da je materijal kopiran s postojećeg strojno obrađenog dijela, a da nitko nije pitao hoće li dio biti lijevan, kovan ili izrezan iz ploče. Ako niste sigurni koji stupanj lijevanja odgovara primjeni, pogledajte ovaj vodič kako odabrati najbolju aluminijsku leguru za lijevanje pod pritiskom prolazi kroz logiku odabira korak po korak.
Ne dolazi svaki dio od lijevanog aluminija iz stroja za tlačni lijev
Lijevani aluminij pokriva najmanje šest komercijalnih procesa, a njihova sposobnost tolerancije i ekonomičnost alata razlikuju se za red veličine. A356 djelomično gravitacijski izliven u trajni kalup je od lijevanog aluminija. Kao i kućište A380 ubačeno u matricu od kaljenog čelika u djeliću sekunde. Odabir između njih pitanje je geometrije i volumena, a ne hijerarhije kvalitete.
| Proces | Tipične legure | Minimalni zid | Ostvariva tolerancija | Ulaganje u alate | Najbolje odgovara |
|---|---|---|---|---|---|
| Lijevanje u pijesak | A356, A319, A360 | 3,0 - 4,0 mm | oko /-0,8 mm | Niska, samo uzorak | Veliki dijelovi, male količine, prototipovi |
| Gravitacija / trajni kalup | A356, A360, A413 | 3,0 mm | oko /-0,4 mm | srednje | Termički obrađeni strukturni dijelovi, 1.000 do 50.000 godišnje |
| Nizak tlak | A356, A357 | 3,0 - 4,0 mm | oko /-0,4 mm | srednje to high | Strukturalni dijelovi otporni na pritisak |
| Lijevanje pod visokim pritiskom | A380, A383, ADC12, A360 | 1,0 - 1,5 mm | oko /-0,10 mm, do /-0,05 mm na odabranim dimenzijama | visoko | 10.000 do preko 1.000.000 dijelova, tanki zidovi, fini detalji |
| Lijevanje pod vakuumom | A380, specijalne legure s niskim sadržajem željeza | 1,2 - 1,5 mm | oko /-0,10 mm | visoko | Nepropusni odljevci za zavarivanje i toplinsku obradu |
| Investicijski lijev | A356, 356 | 1,5 - 2,5 mm | oko /-0,10 mm | visoko | Fini detalji, mala do srednja veličina, mala do srednja glasnoća |
| Lijevanje cinka pod pritiskom | ZAMAK 3, ZAMAK 5, ZA-8 | 0,5 - 0,75 mm | oko /-0,05 mm | visoko, very long life | Mali precizni dijelovi, obloženi ukrasnim završecima |
Dva broja u toj tablici odlučuju o većini projekata. Prva je minimalna debljina stjenke: lijevanje pod visokim pritiskom drži tanke stjenke jer se metal ubrizgava pod pritiskom, ali ispod otprilike 1,0 mm fronta protoka se skrutne prije nego što se šupljina ispuni i dobijete hladna zatvaranja. Drugi je vijek trajanja alata. Cink radi na temperaturi taljenja od 380 do 430 stupnjeva Celzijevih u odnosu na aluminijevih 580 do 650 stupnjeva Celzijevih, zbog čega cinčana matrica može preživjeti milijun udaraca, dok se aluminijska matrica obično planira oko 100.000 do 150.000.
Legure koje se zapravo pojavljuju u citatu za lijevanje pod pritiskom
Četiri obitelji pokrivaju većinu prilagođenih aluminijskih odljevaka proizvedenih za industrijsku i automobilsku upotrebu. Poznavanje u čemu je svaki dobar sprječava najčešću pogrešku u kategoriji: pretjerano određivanje legure koja se može toplinski obraditi za dio koji se nikada neće toplinski obraditi.
A380 i ADC12: radni konj
Otprilike 8,5 posto silicija i 3,5 posto bakra. Izvrsna fluidnost i obradivost, približno 324 MPa vlačne čvrstoće i oko 80 HB tvrdoće, s 3 do 4 posto istezanja. Koristi se za kućišta, nosače, tijela ventila i dijelove opreme. Ne može se toplinski tretirati, a eloksiranje proizvodi tamni funkcionalni završni sloj umjesto svijetlog dekorativnog.
A360: otpornost na koroziju i duktilnost
Bakar se drži na ili ispod 0,6 posto, s oko 9,5 posto silicija i 0,5 posto magnezija. Niži udio bakra znatno poboljšava korozijsko ponašanje, što A360 čini razumnim izborom za vanjska kućišta, opremu za pranje i dijelove izložene kondenzaciji. Prozor za lijevanje je nešto uži od A380.
A356 i A357: mogu se toplinski obraditi
Oko 7 posto silicija i 0,3 do 0,6 posto magnezija, lijevano trajnim kalupom, niskim tlakom ili ulaganjem. Tretman otopinom blizu 540 stupnjeva Celzijusa nakon čega slijedi umjetno starenje proizvodi T6 svojstva od otprilike 283 do 310 MPa s 5 do 7 posto istezanja. Konvencionalno visokotlačno lijevanje pod pritiskom zadržava plin koji stvara mjehuriće tijekom obrade otopinom, tako da se ti stupnjevi rijetko pojavljuju u tom procesu.
ZAMAK 3, ZAMAK 5 i ZA-8: opcija cink
Baza cinka s oko 4 posto aluminija i 1 posto bakra. Pruža najfinije detalje kao što su lijevani, najtanje stijenke i najbolji odgovor na oplatu od bilo kojeg materijala za tlačni lijev. Gustoća je oko 6,6 g/cm3 naspram 2,7 g/cm3 za aluminij, tako da je dio cinka otprilike 2,4 puta teži za isti volumen. Zato su cinkovi dijelovi obično mali.
Mehanička svojstva: gdje lijevani aluminij pobjeđuje, a gdje gubi
Tablice svojstava pogrešno se čitaju češće nego bilo koji drugi dokument u projektu lijevanja. Vrijednosti u nastavku tipične su brojke iz priručnika za zasebno lijevane ispitne šipke, a ne mjere uzete iz proizvodnog dijela koji ima oznaku vrata, izbočinu i stijenku od 1,2 mm. Proizvodni dijelovi obično su ispod ovih brojki, a razlika je u tome čemu služi planiranje kvalitete.
| Legura i stanje | Vlačna čvrstoća | Granica razvlačenja, 0,2 posto | Elongacija | Tvrdoća | Može se toplinski obraditi |
|---|---|---|---|---|---|
| A380.0, lijevano pod pritiskom | oko 324 MPa | oko 160 MPa | 3,5 posto | oko 80 HB | br |
| A360.0, lijevano pod pritiskom | oko 317 MPa | oko 165 MPa | 3,0 do 5,0 posto | oko 75 HB | br |
| A413.0, lijevano pod pritiskom | oko 296 MPa | oko 145 MPa | 2,5 posto | oko 90 HB | br |
| A356.0-T6, trajni kalup | oko 283 MPa | oko 207 MPa | 6,0 posto | oko 85 HB | da |
| 6061-T6, kovana referenca | oko 310 MPa | oko 276 MPa | 8 do 12 posto | oko 95 HB | da |
| ZAMAK 3, lijevani cink | oko 268 MPa | oko 208 MPa | 6 do 10 posto | oko 82 HB | br |
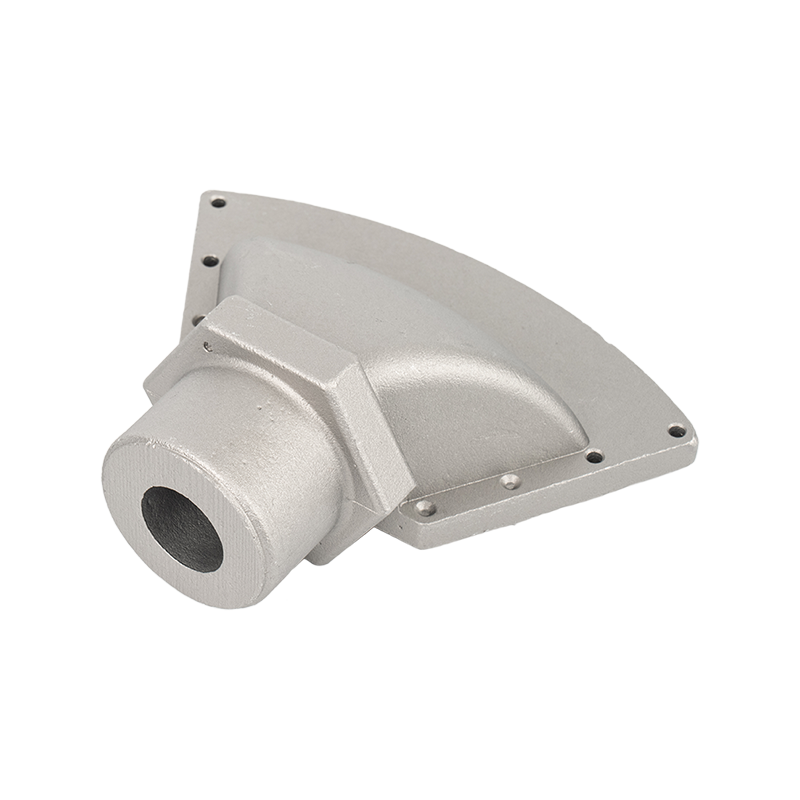 visoko-Strength Aluminum Alloy Castings for Load-Bearing Industrial Components Prilagođeni aluminijski odljevci visoke čvrstoće kombiniraju lijevanje pod pritiskom, CNC obradu i završnu obradu za nosive dijelove gdje se moraju uravnotežiti čvrstoća, tanki zidovi i čvrsta geometrija. Pogledajte proizvod →
Povezana sposobnost: odljevci od aluminijske legure visoke čvrstoće
Kada primjena zahtijeva čvrstoću i tvrdoću u isto vrijeme kao i tanke stijenke i usku geometriju, legura i postupak moraju se odabrati zajedno, a ne jedan za drugim. Odljevci od aluminijske legure visoke čvrstoće proizvode se unutar tvrtke, od dizajna alata do lijevanja pod pritiskom, strojne obrade i završne obrade, čime se kompromisi u pogledu imovine drže na jednom mjestu umjesto da se dijele na tri dobavljača.
Tipično istezanje pri prekidu, lijevano u odnosu na kovano
Grafikon je razlog zašto sama tablica svojstava dovodi u zabludu. Vlačna čvrstoća jedva da razdvaja ove materijale, ali istezanje ih razdvaja faktorom četiri. Nosač koji se savija pod opterećenjem, kućište koje mora preživjeti test pada ili komponenta pričvršćena zakretnim momentom koji deformira čahuru, svi će otkazati na duktilnosti puno prije nego što padnu na krajnju čvrstoću.
Poroznost, toplinska obrada i zašto većina tlačno lijevanih dijelova ne može biti T6
Lijevanje pod visokim pritiskom ispunjava šupljinu u milisekundi. Turbulencija koja omogućuje tu brzinu također zadržava zrak i ispareno mazivo unutar metala, stvarajući plinsku poroznost. Te su pore obično nevidljive izvana i često bezopasne u običnoj zagradi. Oni postaju pravi problem u tri situacije: zahtjev za nepropusnost na pritisak, dio opterećen zamorom i bilo koji dio koji će biti toplinski obrađen.
Tretman otopinom za T6 drži dio na temperaturi od blizu 540 stupnjeva Celzijusa. Zarobljeni plin se širi na toj temperaturi i površina lijevanog dijela stvara mjehuriće, poput boje na vlažnom zidu. To je razlog zašto se A380 i ADC12 isporučuju kao izliveni ili u najboljem slučaju bez naprezanja, i zašto izraz A380-T6 na crtežu signalizira da izbor procesa nije dobro promišljen. Nije stvar u tome da se dobavljač više trudi.
Tri načina da dobijete odljevak koji se može toplinski obraditi ili zavariti
- Koristite postupak koji se tiho puni. Gravitacija, niskotlačni lijev ili livenje po ulošku s A356 ili A357 daje gustu strukturu koja prihvaća obradu otopinom i zavarivanje.
- Upotrijebite visokotlačni lijev pod vakuumom s legurom s niskim udjelom željeza. Praznjenje šupljine prije pucanja smanjuje sadržaj plina dovoljno za T6 svojstva i ograničeno zavarivanje.
- Promijenite zahtjev. Ako je T6 specificiran za površinsku tvrdoću, a ne za čvrstoću, legura s više silicija kao što je A413 na oko 90 HB kao lijevana može u potpunosti ukloniti toplinsku obradu iz procesa.
Poroznost također nije svojstvo prolaznosti ili neispravnosti samo po sebi. To je razina. Rendgenski pregled prema ASTM E505 ocjenjuje poroznost od 1 do 8, a dobro napisan crtež navodi prihvatljivu razinu za definiranu zonu, a ne za cijeli dio. Tijelo ventila može prihvatiti ocjenu 2 u blizini brtvene površine i ocjenu 5 na nekritičnoj montažnoj prirubnici. Ako nigdje na crtežu ne napišete poroznost, dobit ćete ili nerealnu ponudu ili dobavljača koji neće razgovarati o toj temi.
Korozija, eloksiranje i završna obrada u lijevanom aluminiju
Lijevani aluminij ne hrđa, jer u njemu nema željeza koje stvara željezni oksid. On ipak oksidira, a sloj oksida koji se stvara na odljevku s visokim udjelom silicija i bakra je tanji, neravniji i tamniji od onog na kovanoj ekstruziji. Dva izbora legura pospješuju većinu performansi na otvorenom: neka bude niska količina bakra, a neka silicij umjerena.
A380 sadrži otprilike 3,5 posto bakra, elementa koji najviše smanjuje otpornost na koroziju. A360 zadržava bakar na ili ispod 0,6 posto i bolja je polazna točka za vanjska kućišta instrumenata, opremu u blizini broda i sve dijelove koji će godinama ostati u kondenziranom stanju. Kompromis je nešto uži prozor za lijevanje, što je razgovor s dizajnerom alata, a ne razlog za prihvaćanje pitinga nakon tri zime.
 Odljevci od legure aluminija i cinka otporni na koroziju za vanjsku opremu Prilagođeni aluminijsko-cink odljevci koriste odabir legure, precizno lijevanje pod pritiskom, CNC obradu i premaze za podršku vanjskim, vlažnim ili blago korozivnim industrijskim primjenama. Pogledajte proizvod →
Povezana sposobnost: odljevci od legure aluminija i cinka otporni na koroziju
Odljevci otporni na koroziju za vanjsku i vlažnu okolinu proizvode se s kontroliranim razinama bakra i željeza i završnim redoslijedom prilagođenim izloženosti. Svrha specificiranja ovoga kao kategorije, a ne jedne kvalitete je da legura, premaz i dizajn brtvljenja doprinose, a jeftinije ih je poravnati u fazi projektiranja nego nakon kvara na terenu.
Mogućnosti završne obrade i što svaka može, a što ne može učiniti
- Pjeskarenje i završna obrada pomoću vibracija uklanjaju bljesak i crte odvajanja i daju jednoliku mat površinu. Ne dodaju zaštitu od korozije.
- Kromatni pretvorbeni premaz je jeftin i čuva električnu vodljivost, što je važno za primjene zaštite. Navedite trovalentni krom tamo gdje je heksavalentni krom ograničen.
- Premaz u prahu od 60 do 120 mikrona daje dobru otpornost na ultraljubičasto zračenje i abraziju te skriva manje površinske varijacije. Potrebna mu je dobra prethodna obrada ili će se podići duž oštrih rubova.
- Anodiziranje lijevanog aluminija više je funkcionalno nego dekorativno. Visoki sadržaj silicija i bakra proizvodi tamno sivu do ugljenu završnicu s neujednačenom bojom, tako da je usklađivanje ukrasnih boja na tlačnom lijevanju borba u kojoj nitko ne pobjeđuje.
- Pocinčavanje, nikal i krom pripadaju cinčanim odljevcima. ZAMAK dijelovi su čisti i imaju zrcalni završetak s kojim se anodizirani aluminij ne može mjeriti.
Za dio koji mora biti otporan na svjetlo i vremenske uvjete, slijed koji funkcionira je legura s niskim sadržajem bakra, zapečaćeni pretvorbeni premaz i završni sloj u prahu. Za dekorativne, obložene dijelove niske tolerancije manje od otprilike 300 grama, lijevanje cinka pod pritiskom obično je jeftinije rješenje čak i nakon što se uračuna viša cijena metala.
Debljina zida, tolerancije i gaz: tri brojke iza vaše ponude
Većina procjena lijevanja koja se vrate iznad očekivanog utječu na jednu od tri navike crtanja: zidovi tanji nego što proces može ispuniti, tolerancije kopirane iz strojno obrađenog dijela ili značajke koje zahtijevaju klizanje. Svaki od njih vrijedi provjeriti prije nego se matrica dizajnira.
Debljina stijenke
- Aluminijsko tlačno lijevanje pod pritiskom: 1,0 do 1,5 mm minimalno na malim površinama, 2,0 do 3,5 mm za konstrukcijske stijenke. Ispod 1,0 mm fronta protoka se skrućuje prije nego što se šupljina ispuni.
- Zidni prijelazi: zadržite omjer između susjednih zidova unutar otprilike 3 prema 1. Korak od debljine do tanke stvara vruću točku, a vruća točka postaje poroznost skupljanja.
- Rebra i izbočine: debljina rebra na 60 do 80 posto susjednog zida. Gazda deblji od zida na kojem sjedi povući će trag sudopera na suprotnoj strani.
- Cink: 0,5 do 0,75 mm je rutina, zbog čega cink dominira malim školjkama konektora i tankim ukrasnim okovom.
Tolerancije
Standardna tolerancija tlačnog lijevanja za aluminij je oko plus ili minus 0,10 mm na prvih 25 mm bilo koje dimenzije, s dodatnim plus ili minus 0,02 do 0,03 mm za svakih daljnjih 25 mm. Odabrane dimenzije mogu se držati na plus ili minus 0,05 mm, ali svaka dodana povećava vrijeme pregleda i cijenu komada. Tolerancija lijevanja odnosi se samo na lijevane površine. Tamo gdje se površina strojno obrađuje, tolerancija lijeva i dodatak za obradu se slažu, a dodatak je obično 0,3 do 0,5 mm po površini za stabilan dio i do 0,8 mm na velikim površinama koje se mogu iskriviti.
Navedite tolerancije prema referentnim točkama A, B i C i koristite geometrijsko kotiranje umjesto dugog niza dimenzija. Lanac dimenzija plus ili minus 0,1 mm preko kućišta od 200 mm može se akumulirati u pogrešku od 0,4 mm na posljednjoj značajki, što je problem skupljanja, a ne problema lijevanja.
Nacrt, slajdovi i položaj linije razdvajanja
Dopustite jedan do dva stupnja propuha na lijevanim zidovima, oko 0,5 stupnjeva za cink i 0,5 do 1 stupanj po strani na lijevanom tekstu. Svaki klizač, mehanizam za podizanje ili odvrtanje povećava troškove alata, povećava održavanje i ostavlja trag na dijelu. Mala promjena u dizajnu, kao što je pomicanje rupe, pretvaranje podreza u strojno obrađenu značajku ili prihvaćanje malo drugačije orijentacije montaže, često uklanja klizač i smanjuje značajan trošak iz cijene komada. Rano odlučite gdje se smiju spustiti linija razdvajanja i izbacivači.
 Precizni lijevani dijelovi od aluminijske legure za složene industrijske sklopove Prilagođeni precizni aluminijski odljevci kombiniraju lijevanje pod pritiskom s CNC obradom montažnih površina, rupa i sučelja za stabilnu montažu u mehaničkim, elektroničkim i sustavima automatizacije. Pogledajte proizvod →
Povezana sposobnost: precizni lijevani dijelovi od aluminijske legure
Precizno lijevani dijelovi kombiniraju lijevanu geometriju sa strojno obrađenim sučeljima, tako da se lanac tolerancije kontrolira iz jedinstvene referentne sheme umjesto da se dogovara između lijevača i strojarnice. Provrti ležaja, brtvene površine, navoji i sučelja konektora značajke su koje najčešće odlučuju hoće li projekt lijevanja uspjeti na prvom uzorku.
Cink ili aluminij: Tablica odluka za male precizne dijelove
Pitanje koje stoji iza toga je lijevani aluminij, isto kao i aluminijska legura, često se ispostavlja kao pitanje odabira materijala između aluminija i cinka. Oba su lijevana pod pritiskom i oba su bez aluminija ili su na bazi aluminija na različite načine. Čimbenici koji ih razdvajaju su gustoća, minimalni zid, tolerancija i završna obrada.
| Faktor | Cink, ZAMAK 3 | Aluminij, A380 ili ADC12 |
|---|---|---|
| Gustoća | oko 6,6 g/cm3 | oko 2,70 g/cm3 |
| Težina za isti volumen | oko 2,4 puta teži | osnovna linija |
| Minimalni zid | 0,5 do 0,75 mm | 1,0 do 1,5 mm |
| Tipična tolerancija | oko /-0,05 mm | oko /-0,10 mm |
| Temperatura taljenja | 380 do 430 stupnjeva Celzijusa | 580 do 650 stupnjeva Celzijusa |
| Planirani život | do 1.000.000 snimaka ili više | 100.000 do 150.000 udaraca |
| Korozijsko ponašanje | zahtijeva oblaganje ili premazivanje | stvara vlastiti zaštitni oksid |
| Pokrivanje i eloksiranje | izvrsna presvlaka od kroma, nikla i mesinga | samo funkcionalna anodizacija, neujednačena boja |
| Toplinska vodljivost | oko 113 W/mK | oko 96 W/mK |
| Najbolje odgovara | mali, tanki, obloženi, dimenzijski zbijeni dijelovi | lagana kućišta, hladnjaci, strukturni dijelovi |
Praktičan primjer čini kompromis konkretnim. Kućište konektora od 40 mm sa stijenkom od 0,6 mm i kromiranom završnom obradom pripada cinku, jer aluminij ne može pouzdano držati tu stijenku i ne može podnijeti dekorativnu oplatu. Kućište motora od 200 mm s rashladnim rebrima istog kupca pripada aluminiju, jer 2,4 puta veća težina pretvara dio od 300 grama u dio od 720 grama, što je rijetko prihvatljivo na vozilu ili ručnom instrumentu. Odaberite cink za detalje i završnu obradu, aluminij za težinu i toplinu.
Gdje dijelovi od lijevanog aluminija zaslužuju svoje mjesto
Šest obitelji aplikacija čini većinu prilagođenih aluminijskih odljevaka naručenih iz trgovine za tlačni lijev. Svaki od njih naglašava različito svojstvo, a saznanje koje je svojstvo važno čini izbor legure i završne obrade poštenim umjesto uobičajenim.
Kućišta automobilske elektronike
Kućišta za bežično punjenje i integrirane komponente za punjenje trebaju tanke stijenke za poravnanje zavojnice, uske tolerancije za spojne površine i dovoljno toplinske mase za odvođenje topline od modula. Postavljanje ispod armaturne ploče dodaje zahtjeve za visokim temperaturama koje i legura i završna obrada moraju izdržati.
Instrumenti i vanjska kućišta
Žljebovi za brtvljenje, kanali za brtve, montažne izbočine i uklonjivi poklopci. Verzije za vanjsku upotrebu dodaju zahtjev za korozijom, što gura leguru prema nižem sloju bakra, a završnu obradu prema zapečaćenom pretvorbenom sloju plus završnom sloju u prahu.
Tijela i kućišta ventila za smanjenje tlaka
Tlačna nepropusnost je vodeći zahtjev. Ovi dijelovi imaju strojno obrađene navoje, brtvene površine i unutarnje prolaze, tako da je poroznost kroz stijenku funkcionalni nedostatak, a ne kozmetički, a ispitivanje pucanja ili curenja navedeno je na crtežu.
Kućišta motora
Usklađenost provrta ležaja, krutost stijenke i odvođenje topline u jednom dijelu. Vodootporne verzije dodaju površine za brtvljenje i zahtjeve za završnu obradu za okruženja ispiranja, a tolerancija provrta obično je najstroža značajka na crtežu.
Dijelovi opreme i hardver za montažu
Nosači, montažni poklopci, pričvrsne ploče, konektori, disk komponente i nestandardni strukturni konektori. Ovi dijelovi rijetko trebaju egzotične legure. Potrebne su im ponovljive dimenzije, razumna debljina stjenke i dobavljač koji može obraditi sučelja nakon lijevanja.
Industrijski zaštitni i potrošni dijelovi
Štitnici, poklopci i kontaktne površine kod kojih su tvrdoća i otpornost na habanje važniji od vlačne čvrstoće. Legure s višim udjelom silicija ovdje često služe bolje od legura opće namjene, a površinska obrada može dodatno produžiti vijek trajanja.
Zajednička nit u svih šest je da se lijevanjem kupuje geometrija. Jedan tlačni lijev može kombinirati rebrastu montažnu površinu, zakrivljenu brtvenu prirubnicu, izbočinu za navojni umetak i integrirani hladnjak, bez sastavljanja i zavarivanja. To je sloboda dizajna koju strojno obrađeni dio ne može mjeriti u volumenu i obično je najjači argument za lijevanje.
Kako napisati Zahtjev za ponudu koji vam prvi put donosi pravi dio
Razlika između dobre i loše ponude obično je informacija, a ne cijena. Dobavljač koji mora pogoditi leguru, završnu obradu i kritične dimenzije će ili podupirati ponudu ili dati cijenu jednostavnim karakteristikama i propustiti teške, a oba ishoda koštaju vremena.
- 3D model u STEP-u ili IGES-u plus 2D crtež. Model definira geometriju, crtež definira toleranciju, završetak i referentne točke.
- Legura prema nazivu i rasponu sastava. Napišite A380.0 prema ASTM B85 ili ADC12 prema JIS H5302 umjesto aluminijske legure.
- Očekivanje procesa, ako ga imate. Navedite je li gravitacijsko lijevanje prihvatljivo ili je za tanke stijenke potrebno lijevanje pod visokim pritiskom.
- Debljina stijenke limits and the smallest feature on the part, including the smallest hole and the minimum cast thread.
- Kritične dimenzije s geometrijskim tolerancijama i referentnim točkama, označene na crtežu, a ne ostavljene za zaključivanje iz modela.
- Strojno obrađene značajke, klasa navoja i umetci, uključujući to jesu li umetci ugrađeni od strane kotača ili se isporučuju zasebno.
- Završna obrada površine i specifikacija premaza, s referentnom bojom i zahtjevima za slani sprej navedenim u satima i standardom gdje je relevantno.
- Zahtjevi ispitivanja tlaka ili curenja s ispitnim tlakom, medijem i kriterijima prihvatljivosti.
- Godišnji volumen, očekivane veličine serija i količina za lansiranje. Amortizacija alata i izbor procesa ovise o ovom broju.
- Označavanje, pakiranje i dokumentacija, uključujući brojeve serije za sljedivost i razinu PPAP ako je dio automobilski.
Još dvije stavke štede niz pitanja. Jedan je ciljna težina dijela, koja dobavljaču govori koliko uštede materijala vrijedi nastojati. Druga je napomena o postojećem alatu, jer prijenos dijela od drugog dobavljača postavlja pitanje stanja alata i je li matrica uopće prenosiva. Oba detalja mijenjaju troškovnu sliku daleko više od zahtjeva za popustom.
Dokumentacija o kvaliteti i certifikati koje vrijedi tražiti
Za dobavljača lijevanih i strojno obrađenih dijelova, papirologija koju dobijete trebala bi odgovarati procesu. U tvornici koja posjeduje ISO 9001:2015 i IATF 16949:2016 registraciju, kupac u sektoru automobila ili instrumenata trebao bi očekivati definirani paket dokumenata, a ne certifikat na zidu.
- Certifikacija materijala kemijskim sastavom spektrometra i, gdje je navedeno, rezultatima mehaničkog ispitivanja iste topline.
- Prvo izvješće o pregledu artikla s balonskim crtežom i podacima koordinatnog mjernog stroja za svaku karakteristiku.
- Plan kontrole procesa, analiza načina kvara procesa i studije sposobnosti, s indeksom od 1,33 ili višim za kritične dimenzije.
- Rezultati rendgenske snimke ili kompjutorizirane tomografije za dijelove osjetljive na poroznost, prijavljeni u odnosu na dogovorenu ocjenu, a ne izjavu o prolaznosti ili nedovoljnosti.
- Zapisi o ispitivanju curenja ili tlaka sa stvarno korištenim parametrima ispitivanja.
- Izvješća o ispitivanju debljine premaza i adhezije, plus rezultati slanog spreja gdje je završna obrada određena standardom.
- Dokumentacija o odobrenju proizvodnog dijela na razini koju vaš program zahtijeva.
- RoHS i REACH deklaracije koje pokrivaju i leguru i završnu obradu.
Certifikacija je pod, a ne strop. Dva postrojenja mogu biti registrirana prema istom standardu i imati vrlo različite mogućnosti na zidu od 1,2 mm s provrtom od 0,05 mm. Zatražite posljednja tri mjeseca dimenzionalnih podataka o usporedivom dijelu i tražite da vidite proces, a ne potvrdu. Virtualna šetnja po radnji prije postavljanja prve narudžbe ne košta ništa i govori vam više od brošure: kako su raspoređene ćelije za lijevanje, odvijaju li se strojna obrada i završna obrada unutar tvrtke i kako se gotovi dijelovi pakiraju i skladište.
Često postavljana pitanja o aluminijskoj slitini i lijevanom aluminiju
Je li legura aluminija isto što i lijevani aluminij?
Ne. Aluminijska legura je obitelj materijala definirana kemijom, dok je lijevani aluminij aluminijska legura koja je oblikovana izlijevanjem ili ubrizgavanjem rastaljenog metala u kalup. Svaki lijevani aluminijski dio je aluminijska legura, ali ekstrudirani, valjani i kovani aluminijski dijelovi su legure koje nikada nisu bile lijevane.
Je li lijevani aluminij čisti aluminij?
Praktički nikad. Legure za lijevanje formuliraju se sa 7 do 12 posto silicija i dodacima bakra, magnezija ili cinka, jer je čisti aluminij premekan i slabo ispunjava tanke šupljine. Ti legirajući elementi su ono što odljevku daje snagu, fluidnost i obradivost.
Je li lijevani aluminij jači od kovanog aluminija?
Po vlačnoj čvrstoći ova dva su bliska. Ispitna šipka A380 lijevana pod tlakom doseže oko 324 MPa, a 6061-T6 oko 310 MPa. Prava razlika je duktilnost. A356-T6 izdužuje se 6 posto, a kovani 6061-T6 do 12 posto, dok se konvencionalni odljevci pod pritiskom izdužuju 3 do 4 posto. Za udarno ili zamorno opterećenje odlučuje duktilnost.
Može li se lijevani aluminij strojno obrađivati i rezati?
Da, i većina se odljevaka strojno obrađuje nakon lijevanja. A380 i ADC12 slobodno obrađuju i proizvode kratke čipove. Dodatak za strojnu obradu od 0,3 do 0,5 mm po površini je tipičan. Rupe promjera manje od 3 mm i navoje manje od M3 obično se bolje proizvode strojnom obradom nego izravno lijevati.
Hrđa li lijevani aluminij ili korodira?
Ne može hrđati, jer je hrđa željezni oksid i u leguri nema značajnog željeza. Stvara površinski oksid, a u kloridnim sredinama može doći do pitinga. Legure s niskim sadržajem bakra kao što je A360 podnose rad na otvorenom iu moru bolje od A380, a premaz za konverziju ili premaz u prahu dodatno produljuje radni vijek.
Može li se tlačno lijevani aluminij toplinski obrađivati ili zavarivati?
Konvencionalni odljevci pod visokim tlakom ne mogu se podvrgnuti T6 toplinskoj obradi jer zarobljeni plin stvara mjehuriće na površini pri temperaturama obrade otopinom blizu 540 stupnjeva Celzijusa, te ih je teško zavarivati iz istog razloga. Vakuumski potpomognuti tlačni lijev s legurama s niskim udjelom željeza to mijenja, a A356 izliven gravitacijom ili niskim tlakom rutinski se tretira T6 i zavaruje.
Što je jeftinije, lijevanje ili strojna obrada od punog aluminija?
Ovisi o volumenu i geometriji. Ispod otprilike 500 do 1000 komada godišnje, strojna obrada od ploča ili ekstruzija obično pobjeđuje jer nema alata za amortizaciju. Povrh toga, lijevanje pod pritiskom raspoređuje alate na dovoljno dijelova za pobjedu, a razmak se brzo širi za složenu geometriju s rebrima, izbočinama i tankim stijenkama. Komplicirani oblik može prijeći na 300 do 500 komada.
Koliko traje prva narudžba za kasting?
Za tlačno lijevani dio s novim alatom, realan raspored je četiri do osam tjedana za dizajn alata, proizvodnju i uzimanje uzoraka, plus jedan do tri tjedna za prvo odobrenje artikla prije početka proizvodnje. Odljevci od pijeska i gravitacije s jednostavnim uzorcima mogu se uzorkovati za dva do tri tjedna. Strojna obrada, premazi i inspekcija dodaju vrijeme povrh ciklusa lijevanja.
Utječe li izbor legure na cijenu alata?
Ima, iako manje nego što većina kupaca očekuje. Veći pokretači alata su veličina dijela, broj klizača i potrebna završna obrada površine. Ono što odabir legure najviše mijenja je životni vijek alata i vrijeme ciklusa: cink radi na daleko nižoj temperaturi taljenja i može preživjeti nekoliko puta veći broj hitaca od aluminijske matrice, dok je aluminiju potreban viši tlak ubrizgavanja i bolje upravljanje toplinom u matrici.


