


Pitajte pet dobavljača metala koja se legura aluminija najčešće koristi i vjerojatno ćete dobiti pet različitih odgovora. Zbunjenost nije nedostatak podataka. To je stvar perspektive. Za strojno obrađene strukturne komponente, 6061 je zadana kvaliteta. Poprečno valjani lim koji se koristi za spremnike, kućišta i posuđe, 3003 izvoda. U postrojenju za tlačno lijevanje, radni konj je A380, poznatiji u Aziji kao ADC12, au Europi kao AlSi8Cu3Fe. Najkorisniji odgovor za inženjera stoga nije jedan broj legure, već jasan pogled na to koje legure dominiraju u svakom procesu i zašto.
Ovaj članak rastavlja sustav aluminijske legure, uspoređuje ocjene koje ćete stvarno susresti u citatima i crtežima i objašnjava kako odabrati pravi materijal za svoju komponentu. Završava praktičnim savjetima o nabavi strojno obrađenih i tlačno lijevanih dijelova, uključujući provjere kvalitete koje odvajaju pouzdanog partnera za lijevanje od jeftinog.
Kovane legure u odnosu na lijevane legure: započnite ovdje
Aluminijske legure prvo se dijele prema načinu na koji su oblikovane. Kovane legure se valjaju, ekstrudiraju, kovaju ili izvlače u čvrste oblike, a zatim dalje obrađuju. Lijevane legure se tope i ulijevaju u kalup. Razlika je važna jer se ograničenja sastava razlikuju. Kovana legura poput 6061 može se smotati u lim ili ekstrudirati u profile, ali je teško lijevati. Lijevana legura poput A380 ima izvrsnu fluidnost u kalupu, ali nije dostupna kao standardni valjani lim.
Svaka se obitelj zatim dijeli na skupine koje se mogu toplinski obrađivati i one koje se ne mogu toplinski obrađivati. Legure koje se ne mogu toplinski obrađivati, a koje uključuju serije 1000, 3000 i 5000, dobivaju na čvrstoći otvrdnjavanjem naprezanjem tijekom valjanja, izvlačenja ili hladne obrade. Legure koje se mogu toplinski obraditi, kao što su serije 2000, 6000 i 7000, ojačane su toplinskom obradom u otopini nakon koje slijedi umjetno starenje, često završavajući temperaturom kao što je T6. Ovaj korak popuštanja može povećati granicu tečenja za faktor dva do tri u usporedbi s žarenim stanjem, zbog čega se isti broj stupnja može pojaviti u vrlo različitim primjenama.
Ova razlika objašnjava zašto će vam dobavljač limova i dobavljač tlačnog lijevanja dati različite odgovore na isto pitanje. Oni prijavljuju leguru koja ima najbolje rezultate u njihovom procesu. Cijeli proces lijevanja aluminija, od taljenja do završne obrade, pokriven je u našem vodič za lijevanje aluminija ; ovdje se fokusiramo na same materijale.
Sustav numeriranja legura: Brzo čitanje ocjene
Većina komercijalnih razreda aluminija slijedi četveroznamenkasti sustav Aluminijske asocijacije. Prva znamenka identificira glavni legirajući element. Tablica u nastavku sažima osam kovanih serija i poruku koju svaki broj nosi.
| serije | Glavni legirajući element | Metoda jačanja | Tipične primjene |
|---|---|---|---|
| 1xxx | Ništa (minimalno 99% aluminija) | Hladni rad | Električni vodiči, spremnici za kemikalije, reflektori |
| 2xxx | Bakar | Toplinska obrada | Zrakoplovne strukture, spojni elementi, strojni dijelovi visoke čvrstoće |
| 3xxx | Mangan | Hladni rad | Posuđe za kuhanje, spremnici za pohranu, rebra izmjenjivača topline |
| 4xxx | Silicij | Toplinska obrada (some) | Žica za zavarivanje, lim za lemljenje, arhitektonski ekstruzije |
| 5xxx | magnezij | Hladni rad | Brodski hardver, tlačne posude, paneli karoserije automobila |
| 6xxx | magnezij Silicon | Toplinska obrada | Strukturni okviri, strojevi, automobilski dijelovi, ljestve |
| 7xxx | Cink | Toplinska obrada | Zrakoplovna oprema, sportska oprema visokih performansi, alati za kalupe |
| 8xxx | Ostali elementi (litij, željezo, itd.) | Varira | Specijalne aplikacije, folije, pakiranja |
Lijevane legure koriste drugačiju stenografiju. Udruga za aluminij navodi kvalitete lijevanja s početnim slovom kao što je A356 ili A380, gdje slovo identificira manje varijante sastava. Japanski i azijski tlačni lijevači koriste oznaku ADC, tako da je ADC12 kemijski sličan A380. Europske norme često se odnose na isti materijal kao AlSi8Cu3Fe, koji izravno opisuje nominalni sadržaj silicija, bakra i željeza. Kada dobijete međunarodnu ponudu, prije usporedbe sastava među dobavljačima provjerite na koji se standard upućuje.
Šest kovanih legura koje ćete vidjeti u svakom citatu
Tržište je široko, ali mali skup kvaliteta pokriva veliku većinu strojno obrađenih i limenih komponenti. Ovih šest stalno se pojavljuje u inženjerskim nacrtima i katalozima dobavljača.
1100
Komercijalno čisti aluminij s iznimnom otpornošću na koroziju, toplinskom vodljivošću i mogućnošću oblikovanja. Čvrstoća je niska, pa se koristi tamo gdje su dubina oblikovanja, električna ili toplinska izvedba važnija od nosivosti.
- Tipična granica razvlačenja: 34 MPa (O temper)
- Folije, reflektori, natpisne pločice, kemijska oprema
3003
Najčešći razred serije 3000. Mangan dodaje otprilike 20% veću čvrstoću od 1100, a istovremeno zadržava mogućnost oblikovanja i zavarljivosti.
- Tipična granica razvlačenja: 145 MPa (H14)
- Spremnici, izmjenjivači topline, kuhinjsko posuđe
5052
Najjača od uobičajenih legura koje se ne mogu toplinski obrađivati. Izvrsna otpornost na koroziju u morskom okruženju i dobra otpornost na zamor.
- Tipična granica razvlačenja: 193 MPa (H32)
- Spremnici goriva, brodska oprema, posude pod pritiskom
6061
Najbolje izbalansirana vrsta opće namjene. Može se toplinski obraditi, zavariti, strojno obraditi i dostupan u gotovo svim oblicima proizvoda. Ovo je legura za kojom većina tvornica strojeva posegne prema zadanim postavkama.
- Tipična granica razvlačenja: 276 MPa (T6)
- Okviri, automobilski nosači, precizno obrađeni dijelovi
6063
Niža čvrstoća od 6061, ali daleko bolja brzina ekstruzije i kvaliteta površine. Standardni izbor za arhitektonske profile i dekorativne završne obrade.
- Tipična granica razvlačenja: 214 MPa (T6)
- Okviri prozora, rukohvati, LED rashladni odvodi
7075
Opcija visoke čvrstoće. Cink daje čvrstoću blizu čelika u stanju T6, ali obradivošću i otpornošću na koroziju teže je upravljati, a cijena je veća.
- Tipična granica razvlačenja: 503 MPa (T6)
- Zrakoplovna oprema, baze kalupa, dijelovi natjecateljskih bicikala
Iz perspektive kupnje, šest gornjih razreda zadovoljavaju većinu potražnje za aluminijem u obliku limova, ploča, šipki, cijevi i profila. Kada crtež zahtijeva "aluminij" bez stupnja, 6061-T6 je najsigurnija zadana vrijednost za strojno obrađene dijelove, a 3003 je razumna zadana vrijednost za rad s limom. Jaz između te dvije zadane vrijednosti je mjesto gdje se događa većina pogrešaka pri odabiru materijala.
Zašto je 6061 najčešće korištena legura opće namjene
Ako jedna klasa mora nositi naziv "najčešće korištena aluminijska legura", 6061 je najjači kandidat za strojno obrađene i strukturne komponente. Legura sadrži 0,4-0,8% silicija i 0,8-1,2% magnezija, koji umjetnim starenjem stvaraju magnezijev silicid. Taj mehanizam otvrdnjavanja taloženjem proizvodi granicu razvlačenja oko 276 MPa u T6 temperamentu, otprilike trostruko više od žarenog 1100, dok zadržava istezanje iznad 12%.
Praktične prednosti objašnjavaju njegovu dominaciju. 6061 dobro zavariva s većinom standardnih žica za punjenje, strojno se strojno čisti i može se anodizirati do razumno konzistentne završne obrade. Dostupan je kao ploča, šipka, cijev, ekstruzija i kovanje. Lanci opskrbe su duboki, tako da rokovi isporuke i cijene ostaju stabilni. Dizajneri također cijene njegovu predvidljivu reakciju na sekundarne operacije kao što su bušenje, narezivanje i CNC glodanje.
Oznake temperamenta važne su kada se uspoređuju citati. Šipka 6061-T6 i šipka 6061-T4 imaju različite granice razvlačenja, različitu obradivost i različitu konačnu tvrdoću, iako je sastav identičan. Ako vaš dobavljač navodi "6061" bez temperamenta, zatražite punu oznaku. Za konstrukcijske i strojno obrađene komponente, T6 je dominantna specifikacija. Za oblikovane dijelove od lima, O ili H temperi mogu biti prikladniji, a navođenje pogrešnog može uzrokovati pucanje tijekom savijanja ili skidanje tijekom oblikovanja navoja.
Uobičajena usporedba za arhitekturu je 6063, koja mijenja snagu za brzinu ekstruzije i kvalitetu površine. Donja tablica pokazuje gdje se dvije ocjene razlikuju.
| Svojstvo (T6 Temper) | 6061-T6 | 6063-T6 |
|---|---|---|
| Vlačna čvrstoća | ~310 MPa | ~241 MPa |
| Granica razvlačenja | ~276 MPa | ~214 MPa |
| Istezanje pri prekidu | 12-17% | 12-18% |
| Brzina ekstruzije | Umjereno | visoko |
| Anodizirajući izgled | dobro | Izvrsno |
| Tipični strojno obrađeni dijelovi | Nosači, kućišta, ventili | Profili, šine, obloge |
Razlika je bitna kada nabavite strojno obrađena kućišta ili strukturne nosače. Dio 6061-T6 ima gotovo 30% veću granicu tečenja od ekvivalentnog dijela 6063-T6, tako da promjena razreda bez promjene geometrije mijenja mehaničku izvedbu konačnog proizvoda. Ako crtež ne navodi zahtjev, najjeftinija ponuda često pobjeđuje, a instalirani proizvod možda neće preživjeti predviđena servisna opterećenja.
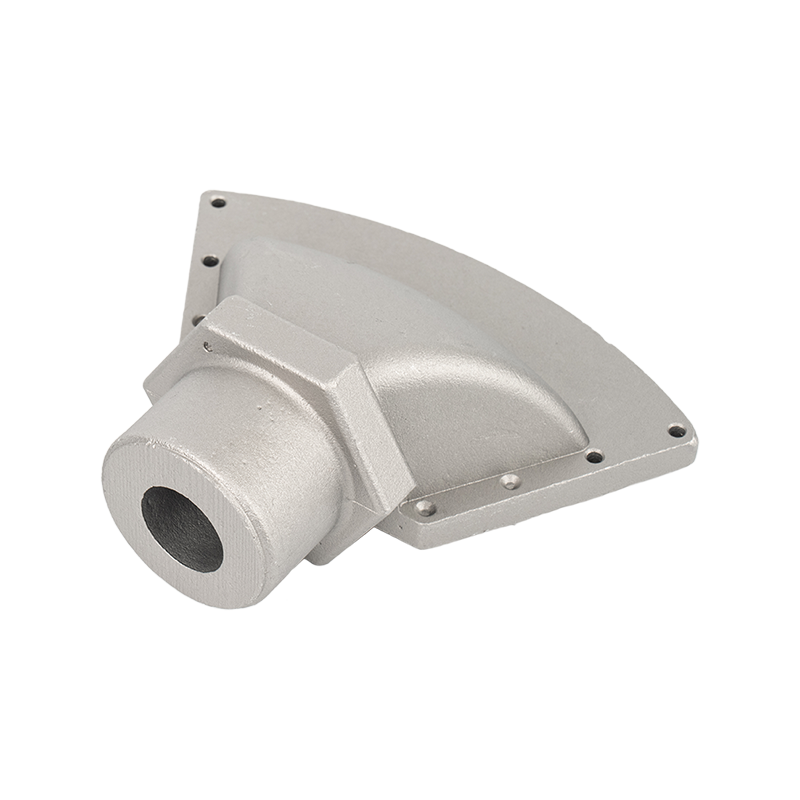 visoko-Strength Aluminum Alloy Castings for Structural Components Ova opcija lijevanja ističe A380 (ADC12) leguru, čiji visok sadržaj silicija daje izvrsnu fluidnost za lijevanje pod pritiskom tankih stijenki, dok bakar dodaje tvrdoću i obradivost—idealno za kućišta, držače i dijelove pumpe. Pogledajte proizvod →
Legure za tlačni lijev: odgovor na promjene u ljevaonici
Kada se komponenta proizvodi lijevanjem pod pritiskom, a ne strojnom obradom, najčešća aluminijska legura je A380, također označena kao ADC12. A380 kombinira visoku količinu silicija, bakra i aluminija s malim količinama željeza, mangana i magnezija. Sadržaj silicija od otprilike 8% daje rastaljenom metalu izvrsnu fluidnost, što je bitno za popunjavanje šupljina tankih stijenki. Dodatak bakra povećava tvrdoću i obradivost. Rezultat je svestrana legura koja pokriva kućišta, nosače, dijelove pumpe i strukturna kućišta.
Kvalitete lijevanja razlikuju se od kvaliteta kovanog jer su zahtjevi drugačiji. Legura za tlačni lijev mora biti otporna na vruće trganje tijekom skrućivanja, ne smije pretjerano reagirati s čeličnim kalupima i mora lako teći u fazi punjenja. Čisti aluminij i mnoge kovane kompozicije loše se ponašaju u tim uvjetima. Zbog toga nećete vidjeti 6061 specificiran za konvencionalni proces tlačnog lijevanja; skrućuje se s prevelikim rizikom od skupljanja i poroznosti. Kada dizajneri trebaju svojstva kovanog kvaliteta, oni obrađuju dio od šipke ili ploče umjesto da ga pokušaju lijevati.
Uobičajeni stupnjevi lijevanja pod pritiskom uključuju:
- A380 / ADC12 - općeniti radni konj s dobrom čvrstoćom, tlačnom nepropusnošću i toplinskom vodljivošću.
- A383 / ADC10 - nešto veći sadržaj silicija za još bolju fluidnost na geometrijski složenim dijelovima.
- A360 - veća otpornost na koroziju i bolja tlačna nepropusnost za hidrauličke i pneumatske komponente.
- A356 / A357 - legure za lijevanje koje se mogu toplinski obraditi i koje se koriste tamo gdje su duktilnost i strukturna dopuštenost važni, obično kod lijevanja pod niskim tlakom ili gravitacije.
- AlMg5Si2 (obitelj 518) - aluminij-magnezijeva legura s najboljom otpornošću na koroziju koja se također može anodizirati, iako legure bogate magnezijem zahtijevaju posebno rukovanje tijekom taljenja.
| Legura | Vlačna čvrstoća (MPa) | Granica razvlačenja (MPa) | Istezanje (%) | Tipična primjena |
|---|---|---|---|---|
| A380 / ADC12 | ~324 | ~159 | 3.5 | Kućišta, nosači, kućišta električnih alata |
| A383 / ADC10 | ~310 | ~152 | 3.5 | Složena kućišta tankih stijenki |
| A360 | ~317 | ~165 | 4.0 | Pneumatske i hidrauličke komponente |
| A356-T6 | ~ 262 | ~186 | 6.0 | Strukturalni odljevci, felge, nosači |
| AlMg5Si2 | ~270 | ~140 | 12.0 | Pomorske komponente i komponente koje dolaze u dodir s hranom |
Odluka između A380 i A356 često se svodi na debljinu stjenke i duktilnost. A380 ispunjava tanke dijelove i složene geometrije s manje nedostataka, tako da dominira kućištima i okvirima velikog volumena. A356, nakon T6 toplinske obrade, nudi otprilike šest do deset puta veće rastezanje, što je važno za dijelove koji se moraju deformirati, a ne puknuti pod udarom ili vibracijama. Dobavljač odljevaka koji razumije obje obitelji može preporučiti onaj pravi prije rezanja alata, čime se izbjegavaju kasnije skupe modifikacije kalupa.
Za proizvođača prilagođenih tlačnih odljevaka, odluka o leguri obično se donosi rano u fazi ponude. Na crtežu se može navesti kovani stupanj, ali ako je geometrija dijela dizajnirana za lijevanje, kupčev inženjerski tim obično će odobriti ekvivalentni stupanj lijevanja kao što je A380 ili A356. Ta se zamjena mora provjeriti prema zahtjevima tlaka, izloženosti koroziji i potrebama završne obrade nakon lijevanja.
 Odljevci od legure aluminija i cinka otporni na koroziju Projektiran za zahtjevna okruženja, ovaj odljevak od aluminija i cinka nudi otpornost na koroziju i strukturnu čvrstoću. Pogodan je za vanjske ili blago korozivne primjene i podržava prilagođenu geometriju kroz precizno lijevanje pod pritiskom i CNC završnu obradu. Pogledajte proizvod →
Praktičan okvir za odabir vaše komponente
Umjesto da pamte jedan "najčešći" odgovor, inženjeri bi trebali usporediti opterećenje, okoliš i proizvodni put. Grafikon u nastavku prikazuje približnu granicu razvlačenja za razrede o kojima se govori tako da možete vidjeti raspon na prvi pogled.
Snaga je samo jedna os. Sljedeći popis za provjeru sadrži pitanja koja bi inženjer nabave trebao postaviti prije popravljanja ocjene.
- Mehaničko opterećenje: Statička, ciklička, udarna ili udarna opterećenja. Veći stres vas obično gura prema 6xxx ili 7xxx kovanim vrstama ili toplinski obrađenim lijevanim vrstama kao što je A356-T6.
- Okolina izloženosti: Slani zrak, vlaga, industrijske kemikalije ili kontakt s hranom. Legure 5xxx koje se ne mogu toplinski obrađivati i odljevci A360 prednjače u koroziji.
- Radna temperatura: Aluminij dobro zadržava čvrstoću na niskim temperaturama, ali puzanje iznad 150°C postaje relevantno. Provjerite temperaturu i premaz za vruće primjene.
- Proizvodni put: Izrada limova koristi 3xxx i 5xxx; ekstruzija koristi 6xxx; obrada pločastih poklopaca 6061 i 7075; lijevanje pod pritiskom koristi A380, A383 ili A360.
- Pridruživanje: Zavarivanje daje prednost 6061, 5052 i 3003. Neke 7xxx legure je teško zavariti i zahtijevaju poseban dodatni materijal.
- Površinski zahtjev: Kvaliteta anodizacije razlikuje se ovisno o leguri. 6063 i 5052 eloksirati do čiste svijetle završne obrade; legure s visokim udjelom bakra ne.
- Cijena i dostupnost: 3003 i 6061 imaju najdublje opskrbne lance i najniže premije. 7075 i specijalne legure za lijevanje koštaju više i mogu trajati dulje.
Ovaj okvir funkcionira i za kovane i za lijevane komponente. Cilj nije loviti najveći broj, već uskladiti materijal s dominantnim rizikom kvara. Kućište ventila koje mora biti otporno na promjene tlaka zahtijeva dobru otpornost na zamor i nepropusnost pod pritiskom; kozmetički vanjski nosač treba otpornost na koroziju i čistu anodiziranu završnu obradu. Zapisivanje zahtjeva kao rečenice obično otkriva koja je obitelj legura prikladna brže od skeniranja tablice svojstava.
Nabavka prilagođenih dijelova od lijevanog aluminija: Što provjeriti prije naručivanja
Nakon što odaberete leguru, sustav kvalitete dobavljača utvrđuje odgovaraju li isporučeni dijelovi specifikaciji. U aluminijskom tlačnom lijevanju po narudžbi, četiri područja trebaju obratiti pozornost prije nego što se posvetite proizvodnom nalogu.
Certifikacija materijala
Zatražite potvrdu koja navodi sastav legure i korišteni standard. Renomirana tvornica za lijevanje provjerava svako zagrijavanje pomoću spektrometra optičke emisije i vodi evidenciju radi sljedivosti. Ako vaš proizvod podliježe automobilskim zahtjevima, sustav kvalitete tvornice trebao bi slijediti IATF 16949, a ne samo opći certifikat ISO 9001. Dvije se norme značajno razlikuju u tome koliko se kontrole procesa i dokumentacije očekuju od dobavljača.
Poroznost i nepropusnost na pritisak
Poroznost je najčešći nedostatak kod tlačnog lijevanja. Pojavljuje se kada se zarobljen plin ili šupljine skupljanja otvore tijekom skrućivanja. Za komponente za brtvljenje kao što su tijela ventila i kućišta kompresora, odredite klasu poroznosti, ispitni tlak curenja i prihvatljivu stopu curenja. Komponente koje izgledaju identično na površini mogu ozbiljno pokvariti pod pritiskom nakon što su instalirane, tako da kriteriji prihvaćanja moraju biti zapisani u narudžbenicu, a ne pretpostavljeni.
Tolerancije dimenzija i dodatak za strojnu obradu
Lijevanje pod pritiskom ima razumne tolerancije, ali strojna obrada obično je potrebna za kritične površine, rupe s navojem i provrte za ležajeve. Raspravite s dobavljačem gdje treba držati zalihe za strojnu obradu i kako će se dio nalaziti u učvršćenju. Dobar dobavljač će pokrenuti proces lijevanja i strojne obrade s istim sustavom referentnih točaka kako bi se izbjegla pogreška slaganja. Ovo postaje još važnije kada je odljevak dio većeg sklopa koji uključuje kupljene ležajeve, brtve ili električne motore.
Završne i sekundarne operacije
Anodiziranje, premazivanje prahom, kromatizacija, skidanje srha, prevrtanje i ispitivanje tlakom mijenjaju cijenu i vrijeme izvedbe projekta lijevanja. Potvrdite obavlja li dobavljač interno sekundarne operacije. Vertikalno integrirano postrojenje može smanjiti logistički rizik i priopćiti pitanja kvalitete brže od mreže podizvođača. Ako želite procijeniti dobavljača bez rezervacije leta, virtualni obilazak proizvodnog pogona koristan je prvi filtar. možete ovdje napravite virtualni obilazak tvornice da vidite kako je organizirana radionica lijevanja pod pritiskom od izrade kalupa do završnog čišćenja.
 Precizni lijevani dijelovi od aluminijske legure sa sekundarnim operacijama Ovi lijevani dijelovi naglašavaju visokopreciznu proizvodnju po narudžbi, integrirajući lijevanje pod pritiskom s CNC obradom, bušenjem i urezivanjem navoja. Površinske obrade poput premazivanja prahom ili galvanizacije povećavaju trajnost, podržavajući složene sklopove i stroge standarde kvalitete. Pogledajte proizvod →
Često postavljana pitanja
Koja je aluminijska legura općenito najčešće korištena?
Za strojno obrađene i konstrukcijske komponente, 6061 je najčešće korištena legura aluminija. Za lim i valjani materijal, 3003 je vodeća klasa. U tlačnom lijevanju, A380, također poznat kao ADC12, je najraširenija legura. Odgovor ovisi o procesu proizvodnje.
Koja je razlika između 6061 i 3003?
6061 je legura koja se može toplinski obraditi s otprilike dvostruko većom granicom razvlačenja od 3003 u standardnim temperacijama. 3003 je legura koja se ne može toplinski obrađivati odabrana zbog superiorne mogućnosti oblikovanja i otpornosti na koroziju u pločama. 6061 tipičan je za strojno obrađene dijelove, dok 3003 dominira spremnicima, kanalima i posuđem.
Može li se aluminij 6061 lijevati pod pritiskom?
Konvencionalno tlačno lijevanje 6061 se ne preporučuje jer se legura skrućuje uz prekomjerno skupljanje i poroznost. Dizajneri koji zahtijevaju čvrstoću na razini 6061 ili obrađuju dio od šipke, ploče ili ekstruzije ili određuju leguru za lijevanje kao što je A356 koja se može toplinski obraditi do usporedivih razina čvrstoće.
Koja je aluminijska legura najbolja za okruženja sa slanom vodom?
Među uobičajenim legurama, 5052 i druge 5xxx legure magnezija i aluminija nude najbolju otpornost na koroziju. Za lijevane komponente preferiraju se A360 ili legure aluminija i magnezija kada se očekuje izloženost moru. Anodiziranje ili praškasto lakiranje dodatno produljuje vijek trajanja.
Je li ADC12 isto što i A380?
ADC12 je japanska oznaka za leguru za tlačni lijev kemijski sličnu A380. Oba sadrže otprilike 8% silicija i 3% bakra. Manje razlike u granicama željeza i mangana mogu utjecati na duktilnost i ponašanje kod lemljenja, stoga potvrdite točan standard prije međunarodnog izbora.
Kako mogu izabrati između 6061-T6 i 7075-T6?
Odaberite 6061 kada su cijena, zavarljivost i otpornost na koroziju važni, a naprezanja su umjerena. Odaberite 7075 samo kada dizajn zahtijeva znatno veću čvrstoću, kao što je zrakoplovna ili vrhunska sportska oprema. 7075 košta više, teže ga je obraditi i zahtijeva zaštitne premaze u korozivnim okruženjima.
Koja je najbolja legura aluminija za CNC obradu?
6061-T6 najbolji je sveobuhvatni izbor za CNC obradu jer kombinira dobru snagu, izvrsno formiranje strugotine i široku dostupnost. 7075-T6 nudi veću čvrstoću, ali alati se troše brže i koštaju više. Za vrlo velike proizvodne serije, kvalitete za slobodnu strojnu obradu kao što su 2011 ili 6020 mogu skratiti vrijeme ciklusa, ali žrtvuju otpornost na koroziju ili čvrstoću.
Konačni zaključak: uskladite leguru s procesom
Najčešće korištena aluminijska legura nije fiksni broj napisan u priručniku. To je stupanj koji najbolje odgovara proizvodnom putu i radnim uvjetima vašeg dijela. 6061 je standard za strojno obrađene konstrukcije. 3003 je standard za oblikovanje i izradu limova. A380 je standard za lijevanje pod pritiskom velikog volumena. Znati na koje pitanje zapravo odgovarate, bilo da se radi o strukturnoj čvrstoći, sposobnosti oblikovanja ili livljivosti, vrijedi više od pamćenja bilo kojeg pojedinačnog broja razreda.
Kada vaš projekt prijeđe iz prototipa u serijsku proizvodnju, razgovor o materijalu trebao bi uključivati ljevaonicu, a ne samo dizajnerski ured. Iskusni proizvođač odljevaka može savjetovati o zamjenama legura, opcijama temperiranja, granicama poroznosti i završnim rutama koje štede novac bez ugrožavanja performansi. Ako procjenjujete dobavljača odljeva po narudžbi, ponesite crtež i radno okruženje. Pravi izbor legure, dokumentiran i provjeren, razlika je između komponenti koje prežive servis na terenu i komponenti koje stvaraju jamstvene zahtjeve.


